การชุบสังกะสีแบบจุ่มร้อนคืออะไร?
การชุบสังกะสีแบบจุ่มร้อนเป็นกระบวนการป้องกันการกัดกร่อนหลังการผลิต- โดยที่เหล็กหรือส่วนประกอบของเหล็กที่ทำความสะอาดแล้วจะถูกจุ่มลงในอ่างสังกะสีหลอมเหลว ซึ่งโดยทั่วไปจะคงไว้ที่815–850 องศาฟาเรนไฮต์ (435–455 องศา)ด้วยเคมีอาบน้ำสังกะสีตามที่ระบุไว้ด้านล่างมาตรฐาน ASTM B6. เมื่อพื้นผิวเหล็กสัมผัสกับสังกะสีหลอมเหลว สังกะสีจะทำปฏิกิริยากับเหล็กและก่อตัวเป็นชั้นโลหะผสมสังกะสี-กับชั้นสังกะสีด้านนอก ปฏิกิริยาทางโลหะวิทยานี้เป็นความแตกต่างหลักระหว่างการชุบสังกะสีแบบจุ่มร้อนและการเคลือบผิวแบบธรรมดา
เนื่องจากกระบวนการนี้ดำเนินการหลังจากการตัด การเจาะ การเชื่อม และการขึ้นรูป การเคลือบสังกะสี-แบบจุ่มร้อนสามารถปกป้องขอบ มุม รูโบลต์ พื้นที่เชื่อม วงเล็บ และรูปทรงประดิษฐ์ที่ซับซ้อนได้ในวงจรการจุ่มครั้งเดียว ทำให้เหมาะสำหรับชิ้นส่วนเหล็กที่สัมผัสกับบรรยากาศกลางแจ้ง ความชื้นในโรงงาน เกลือบนถนน น้ำกระเซ็น และระยะเวลาการบำรุงรักษาที่ยาวนาน รวมถึงโครงโครงสร้าง ส่วนรองรับท่อ ราวกั้น ฮาร์ดแวร์อรรถประโยชน์ และส่วนประกอบเหล็กประดิษฐ์
คุณภาพของเหล็กชุบสังกะสีแบบจุ่มร้อน-ไม่ได้วัดจากความสว่างเพียงอย่างเดียว การตรวจสอบโดยมืออาชีพมักจะเน้นไปที่ความหนาของการเคลือบ ความต่อเนื่องของพื้นผิว การยึดเกาะ พื้นที่เปลือยหรือไม่เคลือบ สภาพการซ่อมแซม และมาตรฐานที่เกี่ยวข้อง เช่นมาตรฐาน ASTM A123, มาตรฐาน ASTM A153, มาตรฐาน ASTM F2329, มาตรฐาน ASTM A780, หรือISO 1461. ในทางปฏิบัติ การชุบสังกะสีแบบจุ่มร้อนจะถูกเลือกเมื่อชิ้นส่วนเหล็กต้องการการเคลือบสังกะสีที่ทนทานและวัดค่าได้ ซึ่งสามารถปกป้องพื้นผิวที่สร้างขึ้นจริง แทนที่จะให้รูปลักษณ์ที่สะอาดเท่านั้น
การชุบสังกะสีแบบจุ่มร้อน-ทำงานอย่างไร
การชุบสังกะสีแบบจุ่มร้อน-ทำงานผ่านปฏิกิริยาทางโลหะวิทยาที่ได้รับการควบคุมระหว่างสังกะสีหลอมเหลวและพื้นผิวเหล็กที่สะอาด. หลังจากการล้างไขมัน การดอง และฟลักซ์ พื้นผิวเหล็กจะปราศจากน้ำมัน สนิม สะเก็ดโรงสี และออกไซด์ ทำให้สังกะสีหลอมเหลวสัมผัสกับเหล็กเปลือยได้โดยตรง เมื่อชิ้นส่วนเข้าไปในกาต้มน้ำสังกะสี สังกะสีจะทำให้พื้นผิวเปียกและเริ่มกระจายเข้าสู่ชั้นนอกของเหล็ก
ในระหว่างการแช่ สังกะสีและเหล็กจะทำปฏิกิริยากันจนเกิดเป็นชุดของสังกะสี-ชั้นระหว่างโลหะที่งอกออกมาจากผิวเหล็กด้านนอก เมื่อถอดชิ้นส่วนออก ชั้นสังกะสีบริสุทธิ์ส่วนใหญ่จะยังคงอยู่ด้านนอกและแข็งตัวเป็นพื้นผิวสุดท้าย ผลลัพธ์ที่ได้คือระบบการเคลือบที่ยึดติดกับเหล็กโดยปฏิกิริยา ไม่ใช่แค่การยึดติดเชิงกล ซึ่งช่วยให้การเคลือบตามขอบ มุม โซนรอยเชื่อม รูโบลต์ และรายละเอียดประดิษฐ์อื่นๆ เมื่อทำความสะอาด การระบายอากาศ และการระบายน้ำได้รับการควบคุมอย่างเหมาะสม
กระบวนการสามารถเข้าใจได้ในสามขั้นตอน:
- พื้นผิวเหล็กทำความสะอาดด้วยสารเคมีเพื่อให้สังกะสีสัมผัสกับเหล็กเปลือยได้
- สังกะสีหลอมเหลวทำปฏิกิริยากับเหล็กและก่อตัวเป็นชั้นสังกะสี-ระหว่างโลหะ
- สารเคลือบช่วยปกป้องเหล็กผ่านการป้องกันสิ่งกีดขวาง การป้องกันแบบบูชายัญ และการสร้างคราบสังกะสี{0}}ในระยะยาว
ด้วยเหตุนี้การเตรียมพื้นผิวจึงมีความสำคัญ หากน้ำมัน สนิม สะเก็ดสี สี ตะกรันการเชื่อม หรือออกไซด์ยังคงอยู่บนพื้นผิว สังกะสีจะไม่สามารถสร้างชั้นปฏิกิริยาต่อเนื่องได้ ผลลัพธ์อาจเป็นจุดเปลือย การเจริญเติบโตของการเคลือบไม่ดี หรือความต่อเนื่องของการเคลือบที่อ่อนแอ
เหล็กชุบสังกะสีแบบจุ่มร้อน-ช่วยปกป้องโลหะฐานได้หลายวิธี:
- การป้องกันสิ่งกีดขวาง:การเคลือบสังกะสีแยกเหล็กออกจากออกซิเจน ความชื้น และตัวกลางที่มีฤทธิ์กัดกร่อน
- การป้องกันแคโทด:หากสารเคลือบมีรอยขีดข่วน สังกะสีจะกัดกร่อนได้เป็นพิเศษและช่วยปกป้องเหล็กที่อยู่ใกล้เคียง
- การป้องกันคราบ:หลังจากการผุกร่อน พื้นผิวสังกะสีจะพัฒนาผลิตภัณฑ์การกัดกร่อนที่มีความเสถียร ซึ่งจะทำให้อัตราการกัดกร่อนช้าลง
การผสมผสานนี้ทำให้การชุบสังกะสีแบบจุ่มร้อนแตกต่างจากการเคลือบสังกะสีหรือระบบสีบางๆ
ขั้นตอนกระบวนการชุบสังกะสีแบบจุ่มร้อน
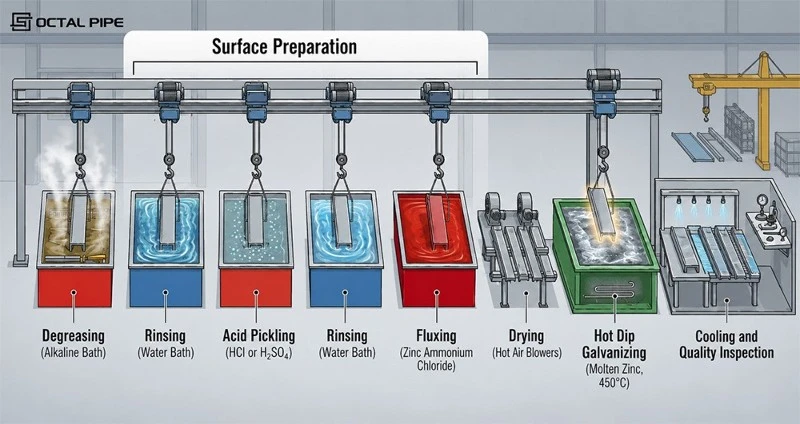
การชุบสังกะสีแบบจุ่มร้อนเริ่มต้นด้วยการเตรียมพื้นผิว เนื่องจากสังกะสีหลอมเหลวจะทำปฏิกิริยาได้อย่างเหมาะสมกับเหล็กที่สะอาดเท่านั้น น้ำมัน สนิม สะเก็ดโรงสี ตะกรันจากการเชื่อม หรือความชื้นที่ติดอยู่อาจป้องกันไม่ให้สังกะสีเปียก และทำให้เกิดจุดเปลือยหรือการเจริญเติบโตของชั้นเคลือบที่ไม่สม่ำเสมอ หลังจากการทำความสะอาดและฟลักซ์ เหล็กจะถูกจุ่มลงในสังกะสีหลอมเหลว ซึ่งเป็นที่ที่ชั้นโลหะผสมของสังกะสี-ก่อตัวขึ้นบนพื้นผิว การตรวจสอบขั้นสุดท้ายจะตรวจสอบว่าการเคลือบมีความต่อเนื่อง วัดได้ และเป็นที่ยอมรับในการให้บริการหรือไม่
| ขั้นตอน | กระบวนการ | วัตถุประสงค์ทางเทคนิค |
|---|---|---|
| 1 | การทำความสะอาดขจัดคราบไขมัน / กัดกร่อน | ขจัดคราบน้ำมัน จาระบี สิ่งสกปรก และสิ่งปนเปื้อนอินทรีย์ |
| 2 | การดอง | ขจัดสนิมและตะกรันจากพื้นผิวเหล็ก |
| 3 | กำลังล้าง | ลดการพาสารเคมี-ระหว่างถัง |
| 4 | ฟลักซ์ | ขจัดออกไซด์ของแสงและช่วยให้สังกะสีหลอมเหลวเปียกเหล็ก |
| 5 | การอบแห้ง / อุ่นเครื่อง | ลดความชื้นก่อนแช่ |
| 6 | การแช่ในสังกะสีหลอมเหลว | ก่อตัวเป็นชั้นโลหะผสมสังกะสี-โดยผ่านปฏิกิริยาทางโลหะวิทยา |
| 7 | การถอนและการระบายน้ำ | ขจัดสังกะสีส่วนเกินและควบคุมการสะสมตัวของสารเคลือบ |
| 8 | ระบายความร้อน | ทำให้พื้นผิวเคลือบมีความเสถียร |
| 9 | การตรวจสอบ | ตรวจสอบความหนาของสารเคลือบ ลักษณะ จุดเปลือย และพื้นที่ซ่อมแซม |
ดาวน์โหลด:รายการตรวจสอบกระบวนการชุบสังกะสีแบบจุ่มร้อน
ในการดำเนินการชุบสังกะสีเป็นชุดส่วนใหญ่ เหล็กประดิษฐ์จะถูกจุ่มหลังจากการตัด การเชื่อม การเจาะ หรือการขึ้นรูป นี่เป็นสิ่งสำคัญเนื่องจากขอบ รู พื้นที่รอยเชื่อม และพื้นผิวที่ประดิษฐ์ขึ้นสามารถรับการเคลือบสังกะสีได้ในวงจรการแช่ครั้งเดียว หากการออกแบบช่วยให้มีการระบายอากาศและการระบายน้ำที่เหมาะสม
ชั้นเคลือบ HDG และการป้องกันการกัดกร่อน
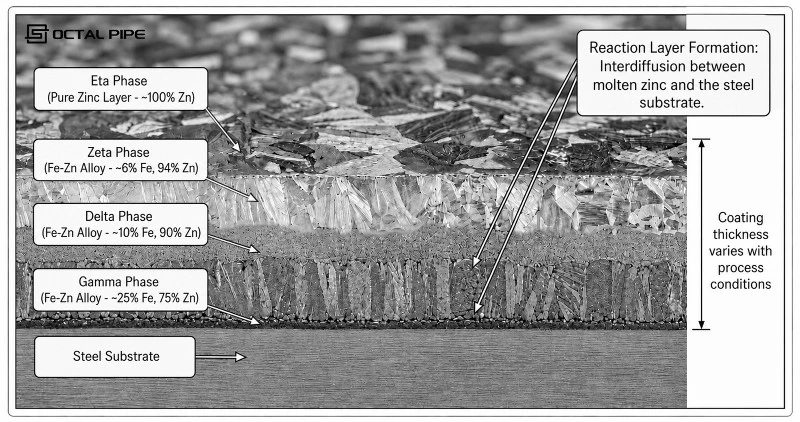
โครงสร้างการเคลือบเป็นจุดทางเทคนิคที่สำคัญที่สุดในการชุบสังกะสีแบบจุ่มร้อน การเคลือบสังกะสีแบบจุ่มร้อน-ไม่ใช่ฟิล์มสังกะสีบริสุทธิ์เพียงแผ่นเดียว มันเป็นระบบหลายชั้นที่เกิดขึ้นจากการแพร่กระจายและปฏิกิริยาระหว่างสังกะสีกับเหล็ก การเคลือบ HDG ทั่วไปประกอบด้วยชั้นโลหะผสมสังกะสี-ใกล้กับพื้นผิวเหล็ก และชั้นสังกะสีบริสุทธิ์ด้านนอก
| โซนการเคลือบ | เลเยอร์ทั่วไป | ลักษณะหลัก | การทำงาน |
|---|---|---|---|
| โลหะฐาน | พื้นผิวเหล็ก | วัสดุโครงสร้าง | ให้ความแข็งแรงและความสามารถในการรับน้ำหนัก |
| ชั้นโลหะผสมภายใน | ชั้นแกมมา | ชั้นปฏิกิริยาสังกะสี-บางๆ ใกล้กับเหล็ก | สร้างพันธะทางโลหะวิทยาครั้งแรก |
| ชั้นโลหะผสมชั้นกลาง | ชั้นเดลต้า | ชั้นโลหะผสมสังกะสีหนาแน่น- | เพิ่มความแข็งและต้านทานการเสียดสี |
| ชั้นโลหะผสมด้านนอก | ชั้นซีต้า | ชั้นโลหะผสมสังกะสี-เข้มข้น | รองรับความหนาและความทนทานของการเคลือบ |
| พื้นผิวด้านนอก | ชั้นเอต้า | สังกะสีบริสุทธิ์เป็นส่วนใหญ่ | ให้พื้นผิวที่ผุกร่อนและการป้องกันแบบเสียสละ |
| พื้นผิวที่ผุกร่อน | คราบสังกะสี | ผลิตภัณฑ์ที่มีการกัดกร่อนของสังกะสีที่เสถียร | ชะลอการกัดกร่อนเพิ่มเติมเมื่อสัมผัสกับบรรยากาศ |
ดาวน์โหลด:คู่มือกายวิภาคศาสตร์การเคลือบสังกะสีแบบจุ่มร้อน-และการป้องกันการกัดกร่อน
ชั้นโลหะผสมสังกะสี-นั้นแข็งกว่าสังกะสีบริสุทธิ์และยึดติดกับเหล็กอย่างแน่นหนา ช่วยให้สารเคลือบต้านทานความเสียหายจากการขนส่ง การเสียดสีจากการขนส่ง หน้าสัมผัสในการติดตั้ง และการสึกหรอเฉพาะจุดบนขอบหรือมุม ชั้น Eta ด้านนอกจะนุ่มกว่าและเหนียวกว่า ซึ่งช่วยดูดซับแรงกระแทกเล็กน้อย และเป็นพื้นผิวสังกะสีหลักสำหรับการผุกร่อน
ทำไมโครงสร้างแบบเลเยอร์จึงมีความสำคัญ
การเคลือบหลายชั้นทำให้เหล็กชุบสังกะสี-จุ่มร้อนมีข้อดีในทางปฏิบัติหลายประการ:
- สารเคลือบจะถูกยึดติดกับเหล็กโดยปฏิกิริยาทางโลหะวิทยา
- มุมและขอบมักจะได้รับการเคลือบที่ดี เนื่องจากชิ้นส่วนที่ประดิษฐ์ขึ้นทั้งหมดถูกแช่อยู่
- ความเสียหายเล็กน้อยจากการเคลือบจะไม่ทำให้เหล็กเกิดการกัดกร่อนอย่างรวดเร็วในทันที
- สังกะสีสามารถป้องกันรอยขีดข่วนเล็กๆ หรือบริเวณรอยบาดได้
- สามารถวัด ตรวจสอบ และกำหนดการเคลือบได้ตามมาตรฐาน
โครงสร้างแบบชั้นนี้เป็นสาเหตุที่ทำให้รูปลักษณ์ของการเคลือบ HDG อาจแตกต่างกันไป บางส่วนสว่างและแพรวพราว ในขณะที่บางส่วนมีสีเทาหม่นหรือด้าน พื้นผิวสีเทาหม่นไม่ได้หมายถึงการชุบสังกะสีที่ไม่ดีโดยอัตโนมัติ เคมีของเหล็ก โดยเฉพาะอย่างยิ่งปริมาณซิลิกอนและฟอสฟอรัสสามารถเร่งการเติบโตของโลหะผสมสังกะสี- และทำให้เกิดการเคลือบที่หนาและเข้มขึ้น
Zinc Patina และ-การป้องกันระยะยาว
หลังจากที่เหล็กชุบสังกะสีแบบจุ่มร้อน-สัมผัสกับบรรยากาศ พื้นผิวสังกะสีด้านนอกจะเริ่มทำปฏิกิริยากับออกซิเจน ความชื้น และคาร์บอนไดออกไซด์ เมื่อเวลาผ่านไป คราบสังกะสีที่คงตัวจะเกิดขึ้นบนพื้นผิว คราบนี้จะช่วยลดอัตราการกัดกร่อนของสังกะสีและยืดอายุการใช้งาน อย่างไรก็ตาม ต้องจัดเก็บเหล็กชุบสังกะสีใหม่อย่างถูกต้อง หากชิ้นส่วนวางซ้อนกันอย่างแน่นหนาในสภาพเปียกโดยไม่มีอากาศถ่ายเท อาจเกิดสนิมสีขาวได้ สนิมขาวมักเกี่ยวข้องกับความชื้นที่ติดอยู่และการระบายอากาศที่ไม่ดีระหว่างการเก็บรักษาหรือการขนส่ง ไม่จำเป็นว่ากระบวนการชุบสังกะสีจะล้มเหลวเสมอไป
สำหรับโครงการที่เกี่ยวข้องกับการจัดเก็บกลางแจ้ง การขนส่งทางทะเล หรือเส้นทางการจัดส่งที่ยาวนาน ชิ้นส่วนสังกะสีควรบรรจุและจัดเก็บด้วย:
- พื้นที่ระบายน้ำระหว่างพื้นผิว
- การเก็บรักษาแบบแห้งหากเป็นไปได้
- การไหลเวียนของอากาศที่ดี
- แยกจากสารเคมีที่มีฤทธิ์รุนแรง
- การตรวจสอบก่อนการติดตั้ง
มาตรฐานและการตรวจสอบการชุบสังกะสีแบบจุ่มร้อน
ควรระบุและตรวจสอบการชุบสังกะสีแบบจุ่มร้อนตามมาตรฐานที่ถูกต้อง มาตรฐานที่แตกต่างกันใช้กับเหล็กโครงสร้าง ฮาร์ดแวร์ เหล็กเสริม ตัวยึดแบบเกลียว และพื้นที่ซ่อมแซม
| มาตรฐาน | ขอบเขตทั่วไป |
|---|---|
| มาตรฐาน ASTM A123 / A123M | สังกะสีเคลือบสังกะสีแบบจุ่มร้อน-บนผลิตภัณฑ์เหล็กและเหล็กกล้า |
| มาตรฐาน ASTM A153 / A153M | เคลือบสังกะสีบนเหล็กและฮาร์ดแวร์เหล็ก |
| มาตรฐาน ASTM A767 / A767M | เหล็กเส้นเสริมแรงเคลือบสังกะสี- |
| มาตรฐาน ASTM F2329 / F2329M | การเคลือบสังกะสีแบบจุ่มร้อน-สำหรับสลักเกลียว สกรู แหวนรอง น็อต และตัวยึดเกลียวที่ทำจากคาร์บอนและโลหะผสม |
| มาตรฐาน ASTM A780 | ซ่อมแซมพื้นที่สังกะสีที่เสียหายและไม่เคลือบผิว |
| ISO 1461 | การเคลือบสังกะสีแบบจุ่มร้อนบนผลิตภัณฑ์เหล็กประดิษฐ์และเหล็กกล้า |
การตรวจสอบไม่ใช่แค่การตรวจสอบด้วยสายตาเท่านั้น การตรวจสอบ HDG ในทางปฏิบัติมักประกอบด้วยการวัดความหนาของชั้นเคลือบ การตรวจสอบลักษณะที่ปรากฏ การตรวจสอบจุดเปล่า การตรวจสอบการซ่อมแซม และการยืนยันว่าเครื่องหมายการระบายน้ำหรือการระบายอากาศไม่ส่งผลกระทบต่อการใช้งานตามวัตถุประสงค์
รายการตรวจสอบทั่วไปได้แก่:
- ความหนาของการเคลือบ:วัดโดยเครื่องวัดความหนาแบบแม่เหล็กหรือวิธีการอื่นที่เป็นที่ยอมรับ
- ลักษณะพื้นผิว:ตรวจสอบความหยาบ ก้อน การวิ่ง ขี้เถ้า ขี้เถ้า หรือการสะสมตัวที่มากเกินไป
- พื้นที่เปลือย:ตรวจสอบเพื่อพิจารณาว่าจำเป็นต้องซ่อมแซมหรือไม่
- การยึดเกาะ:ตรวจสอบเมื่อจำเป็นตามมาตรฐานหรือข้อกำหนดของโครงการที่เกี่ยวข้อง
- พื้นที่เกลียว:ตรวจสอบความพอดีหลังการเคลือบที่เกี่ยวข้องกับโบลท์ น็อต หรือชิ้นส่วนเกลียว
- โซนซ่อม:ซ่อมแซมตามวิธีการซ่อมและเกณฑ์การยอมรับที่กำหนด
สำหรับเหล็กประดิษฐ์ ความต้องการความหนามักขึ้นอยู่กับความหนาของเหล็กและประเภทของวัสดุ ข้อกำหนดที่ชัดเจนควรกำหนดมากกว่าข้อกำหนดการชุบสังกะสีทั่วไป ควรระบุมาตรฐาน ประเภทผลิตภัณฑ์ ขอบเขตการตรวจสอบ และพื้นผิวพิเศษหรือสภาพการประกอบใดๆ


การชุบสังกะสีแบบจุ่มร้อนเทียบกับการเคลือบสังกะสีอื่นๆ
เหล็กชุบสังกะสีทั้งหมดไม่ได้มีโครงสร้างการเคลือบเหมือนกัน คำว่า "ชุบสังกะสี" อาจหมายถึงวิธีการเคลือบสังกะสีหลายวิธี แต่ความทนทาน ความหนาของการเคลือบ การป้องกันขอบ และประสิทธิภาพการบริการอาจแตกต่างกันมาก
| รายการ | การชุบสังกะสีแบบจุ่มร้อน- | การชุบสังกะสีด้วยไฟฟ้า/การชุบสังกะสี | เหล็กชุบสังกะสีสำเร็จรูป- |
|---|---|---|---|
| วิธีการเคลือบ | เหล็กประดิษฐ์จะถูกจุ่มลงในสังกะสีหลอมเหลว | สังกะสีถูกสะสมโดยกระบวนการไฟฟ้าเคมี | เหล็กแผ่นหรือท่อเคลือบก่อนการผลิต |
| โครงสร้างการเคลือบ | ชั้นโลหะผสมสังกะสี-บวกกับชั้นสังกะสีด้านนอก | ชั้นสังกะสีบางๆ | โรงงานต่อเนื่อง-ใช้การเคลือบสังกะสี |
| พันธะ | ปฏิกิริยาทางโลหะวิทยา | การสะสมของพื้นผิว | โรงงานเคลือบก่อนตัดหรือขึ้นรูป |
| การป้องกันขอบ | เหมาะสำหรับชิ้นส่วนประดิษฐ์ที่แช่อยู่ | จำกัดด้วยรูปทรงเรขาคณิตที่คมชัด | ขอบตัดอาจเผยให้เห็นเหล็กเปลือย |
| การใช้งานทั่วไป | เหล็กโครงสร้าง, ส่วนรองรับท่อ, ราวกันตก, ชิ้นส่วนประดิษฐ์ภายนอกอาคาร | ชิ้นส่วนในอาคาร ส่วนประกอบขนาดเล็ก ลักษณะ- สิ่งของที่มีความละเอียดอ่อน | แผ่น ท่อ ไฟ สินค้าขึ้นรูป |
| ข้อจำกัดหลัก | ขนาดกาต้มน้ำ การระบายอากาศ การระบายน้ำ การสะสมตัวของสารเคลือบ | สำรองการกัดกร่อนสำหรับงานหนัก-ที่ต่ำกว่า | พื้นที่ที่มีรอยเชื่อมหรือรอยตัดอาจต้องการการปกป้องเป็นพิเศษ |

ดาวน์โหลด:การชุบสังกะสีแบบจุ่มร้อน-เทียบกับการเคลือบสังกะสีอื่นๆ
โดยทั่วไปแล้ว การชุบสังกะสีแบบจุ่มร้อนมักนิยมใช้เมื่อชิ้นส่วนที่ผลิตขั้นสุดท้ายต้องได้รับการปกป้องหลังจากการเชื่อม การตัด การเจาะ หรือการขึ้นรูป เหล็กชุบสังกะสีก่อน-อาจเหมาะสมกับ-ผลิตภัณฑ์แผ่นหรือท่อน้ำหนักเบา แต่ขอบตัดและบริเวณรอยเชื่อมจำเป็นต้องได้รับการดูแลเพิ่มเติม การชุบสังกะสีด้วยไฟฟ้า-และการชุบสังกะสีสามารถให้ผิวเรียบเนียนขึ้น แต่โดยปกติแล้วจะใช้ในกรณีที่การเคลือบบางลงเป็นที่ยอมรับได้
เหล็กชุบสังกะสีแบบจุ่มร้อนใช้ที่ไหน?
เหล็กชุบสังกะสีแบบจุ่มร้อนถูกนำมาใช้ในที่ซึ่งการป้องกันการกัดกร่อนจะต้องรอดพ้นจากการสัมผัสกลางแจ้งหรือในโรงงานอุตสาหกรรม การใช้งานที่เหมาะสมที่สุดคืองานที่การทาสีใหม่ทำได้ยาก การเข้าถึงมีจำกัด หรือพื้นผิวเหล็กอาจสัมผัสกับความชื้น การเสียดสี หรือสภาพอากาศ-ในระยะยาว
เงื่อนไขการสมัครทั่วไป ได้แก่:
- เฟรมโครงสร้างกลางแจ้ง:โครงสร้างที่จอดรถ ชานชาลา บันได ราวจับ และโครงรองรับที่ต้องสัมผัสกับฝน ความชื้น และมลภาวะในบรรยากาศ
- ชั้นวางท่อและส่วนรองรับท่อ:ขายึด อานม้า ไม้แขวนเสื้อ และเหล็กรองรับที่ใช้ในโรงงานที่อาจเกิดการควบแน่น น้ำกระเซ็น และการเคลือบเสียหายระหว่างการติดตั้ง
- ส่วนประกอบทางหลวง:ราวกั้น เสาป้าย เสาไฟ อุปกรณ์สะพาน และสิ่งกีดขวางที่สัมผัสกับน้ำบนถนน ฝุ่น เกลือ และผลกระทบในการบำรุงรักษา
- โครงสร้างสาธารณูปโภคและพลังงาน:ชิ้นส่วนหอส่งสัญญาณ เสา แขนกางเขน และฮาร์ดแวร์ที่ติดตั้งในสภาพแวดล้อมแบบเปิดซึ่งไม่สามารถทาสีใหม่ตามปกติได้
- ประกอบเหล็กประดิษฐ์:แผ่นฐาน ขายึดเชื่อม เฟรม และส่วนกลวงที่ขอบ รอยเชื่อม และรูเจาะจำเป็นต้องมีการป้องกันหลังการแปรรูป-
สำหรับท่อเหล็ก ท่อ และส่วนประกอบแบบกลวง รายละเอียดการออกแบบมีความสำคัญอย่างยิ่ง ส่วนที่ปิดต้องปล่อยให้อากาศและสังกะสีหลอมเหลวเคลื่อนที่ได้อย่างปลอดภัย หากไม่มีการระบายอากาศและการระบายน้ำที่เหมาะสม อาจเกิดแรงดันที่ติดอยู่ การกักเก็บกรด หรือการเคลือบที่ไม่สมบูรณ์ สำหรับโครงการจัดหาท่อท่อเหล็กชุบสังกะสีแบบจุ่มร้อน-ควรทบทวนร่วมกับมาตรฐานท่อ ข้อกำหนดการเคลือบสังกะสี ชนิดปลาย วิธีการบรรจุ และเอกสารการตรวจสอบ
หมายเหตุการออกแบบและการผลิตก่อนการชุบสังกะสีแบบจุ่มร้อน
การชุบสังกะสีแบบจุ่มร้อนเป็นกระบวนการแช่ทั้งหมด ดังนั้นการออกแบบชิ้นส่วนจึงส่งผลโดยตรงต่อคุณภาพและความปลอดภัยของการเคลือบ ชิ้นส่วนสังกะสีที่ออกแบบมาอย่างดี-ช่วยให้ของเหลวในการทำความสะอาด ฟลักซ์ อากาศ และสังกะสีหลอมเหลวเข้าและระบายออกได้โดยไม่กักของเหลวหรือความดัน
จุดประดิษฐ์ที่สำคัญ ได้แก่ :
- ส่วนกลวงต้องมีขนาดที่ถูกต้องรูระบายอากาศและรูระบายน้ำ.
- พื้นผิวที่ทับซ้อนกันและช่องว่างที่แน่นหนาสามารถดักจับสารเคมีหรือความชื้นในการทำความสะอาดได้
- ควรกำจัดตะกรันเชื่อม สี น้ำมัน และรอยหนักๆ ออกก่อนการชุบสังกะสี
- เกลียว รูเจาะที่แม่นยำ และชุดเลื่อนต้องเผื่อการสะสมตัวของสารเคลือบ
- ส่วนประกอบขนาดใหญ่ต้องพอดีกับกาต้มน้ำชุบสังกะสีหรือได้รับการออกแบบสำหรับการจุ่มแบบก้าวหน้า
- การเชื่อมหรือการเจียรหลังจากการชุบสังกะสีจะทำให้การป้องกันในพื้นที่หายไปและจำเป็นต้องซ่อมแซม
- ชิ้นส่วนเชื่อมที่ซีล-ต้องได้รับการตรวจสอบอย่างรอบคอบเพื่อหลีกเลี่ยงความเสี่ยงจากอากาศที่ติดอยู่หรือการระเบิดระหว่างการแช่
สำหรับโครงที่ซับซ้อน ส่วนรองรับท่อ และโครงสร้างท่อ ควรตรวจสอบการออกแบบการชุบสังกะสีก่อนการผลิต การระบายอากาศและการระบายน้ำที่ถูกต้องไม่ใช่รายละเอียดที่สวยงาม สิ่งเหล่านี้ส่งผลกระทบต่อความต่อเนื่องของการเคลือบ ความปลอดภัยของพนักงาน ความพอดีของมิติ และการยอมรับขั้นสุดท้าย
ข้อดีและข้อจำกัดของการชุบสังกะสีแบบจุ่มร้อน
การชุบสังกะสีแบบจุ่มร้อนมีคุณค่าเนื่องจากมีระบบป้องกันการกัดกร่อนที่ทนทาน ตรวจสอบได้ และต้องบำรุงรักษาต่ำ- ประสิทธิภาพของมันมาจากโครงสร้างโลหะผสมสังกะสี-และพฤติกรรมการเสียสละของสังกะสี
ข้อดี
- เคลือบด้วยพันธะโลหะพร้อมการยึดเกาะที่แข็งแกร่ง
- ชั้นโลหะผสมสังกะสี-ที่ทนทานต่อการหยิบจับและการเสียดสี
- การป้องกันสิ่งกีดขวางพร้อมการป้องกันแคโทด
- ครอบคลุมขอบ มุม รอยเชื่อม และรูได้ดีหลังการผลิต
- เหมาะสำหรับส่วนประกอบเหล็กกลางแจ้งและอุตสาหกรรมหลายประเภท
- ความต้องการในการบำรุงรักษาลดลงเมื่อเทียบกับระบบที่ทาสี{0}}เพียงอย่างเดียว
- มาตรฐานที่ได้รับการยอมรับสำหรับความหนาของสีเคลือบ การซ่อมแซม และการตรวจสอบ
ข้อจำกัด
- ขนาดชิ้นส่วนถูกจำกัดด้วยขนาดกาต้มน้ำและความสามารถในการจัดการ
- เคมีของเหล็กอาจส่งผลต่อสีเคลือบ ความหนา และพื้นผิว
- ส่วนประกอบพิกัดความเผื่อที่ใกล้เคียง-อาจต้องมีการตัดเฉือนหรือทำความสะอาดเกลียวหลังจากการชุบสังกะสี
- ส่วนที่ปิดต้องมีการระบายอากาศและการระบายน้ำที่ถูกต้อง
- สนิมขาวสามารถเกิดขึ้นได้หากชิ้นส่วนที่เคลือบสังกะสีใหม่ถูกเก็บไว้เปียกโดยไม่มีการไหลเวียนของอากาศ
- การเชื่อม การตัด หรือการเจียรหลังจากการชุบสังกะสีจะเป็นการขจัดสารเคลือบป้องกันในพื้นที่
คำถามที่พบบ่อย
01.การเคลือบสังกะสีแบบจุ่มร้อน-ที่หนากว่าจะดีกว่าเสมอหรือไม่
02.เหตุใดเหล็กชุบสังกะสีแบบจุ่มร้อน-บางครั้งจึงดูเป็นสีเทาหม่น
03.เหล็กชุบสังกะสีจุ่มร้อน-สามารถเกิดสนิมระหว่างการจัดเก็บหรือขนส่งได้หรือไม่
04.สิ่งที่ควรตรวจสอบก่อนระบุการชุบสังกะสีแบบจุ่มร้อน?
การรับรอง

ใบรับรอง CE

ใบรับรอง ISO 9001

ใบรับรอง API Q1

ใบรับรองเอบีเอส

ใบรับรอง AP-5L

ใบรับรอง API-5CT